JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Parcourez presque tous les ateliers de fabrication de métaux et vous entendrez la même conversation. Une nouvelle forme de pièce arrive, la matrice doit être recoupée et la presse reste inactive pendant que tout le monde attend. La technologie de suppression au laser est née exactement de cette frustration. Au lieu qu'une matrice durcie frappe une feuille, un faisceau laser focalisé trace le contour du flan, en suivant un chemin stocké dans le logiciel. Changez le dessin, changez le programme et le prochain blanc apparaît en quelques minutes plutôt qu'en semaines. Pour les fabricants qui travaillent à partir de bobines, l'idée a évolué vers quelque chose de plus grand : des lignes complètes qui déroulent, nivelent, coupent et empilent sans presse à aucun moment du processus.
En quoi la technologie de découpage au laser diffère du découpage de matrices
Les deux méthodes transforment un matériau plat en un flan façonné. La physique, cependant, ne pourrait guère être plus différente, et cette différence façonne chaque décision qui s’ensuit.
Une matrice de découpe est un outil de coupe de précision conçu pour un seul contour. C’est rapide, reproductible et une fois exécuté, le coût par pièce est très faible. Ce qu’il ne peut pas faire, c’est changer d’avis. Chaque nouvelle géométrie signifie un nouvel outillage, un nouveau temps d'essai et un nouveau cycle de réglage de la presse. Sur les programmes à long terme et de conception stable, cet échange a toujours du sens.
Le masquage laser fonctionne dans l’autre sens. Il n'y a aucun outil à construire, seulement un programme de découpe à charger. Les ingénieurs peuvent passer d'un panneau en aluminium à un support en acier à haute résistance au cours du même quart de travail, et les prototypes peuvent fonctionner sur le même équipement que les pièces de production. Les compromis sont également différents : le débit dépend de la longueur de coupe plutôt que de la cadence, et l'épaisseur du matériau devient une véritable contrainte plutôt qu'un détail.
- Le coût de l’outillage passe d’une matrice par pièce à un programme par pièce.
- Le changement se mesure en minutes et non en semaines.
- La qualité des bords dépend de la concentration, du gaz et de la vitesse plutôt que du jeu de la matrice.
- Des volumes très élevés favorisent toujours une filière bien construite.
À l'intérieur d'une ligne de découpe laser alimentée par bobine
La plupart des découpes laser en production aujourd'hui ne sont pas des feuilles plates alimentées à la main. Cela commence par une bobine et l’équipement entourant le laser fait l’essentiel du travail.
Manipulation, mise à niveau et alimentation des bobines
Une bobine d'acier ou d'aluminium arrive enroulée et supporte les contraintes dues au roulement. Introduire ce matériau directement dans un laser serait une erreur. Une ligne de découpe laser alimentée en bobines commence donc par un dérouleur, fait passer la bande à travers une niveleuse de précision et la remet ensuite seulement à la station de découpe. Le niveleur fait plus qu’aplanir la surface. Il libère les contraintes internes afin que la bande reste plate après la découpe, ce qui est important car une ébauche qui se déforme après le passage de la poutre ne peut pas être réparée plus tard.
La tête de coupe, l'emboîtement et le rendement en matière
La tête laser se déplace au-dessus de la bande tandis que le matériau indexe ou se déplace en continu à travers la zone de découpe. Étant donné que la poutre suit un programme plutôt qu'un contour de matrice, les flans peuvent être étroitement emboîtés les uns contre les autres. C’est de là que proviennent une grande partie des économies. Le découpage laser à plat traditionnel commence généralement par des flans rectangulaires, qui peuvent laisser environ 2,4 pouces de chute de chaque côté avant même que le flan ne soit coupé. L'imbrication alimentée par bobine élimine une grande partie de ces déchets et permet à la même bobine de produire davantage de pièces finies.
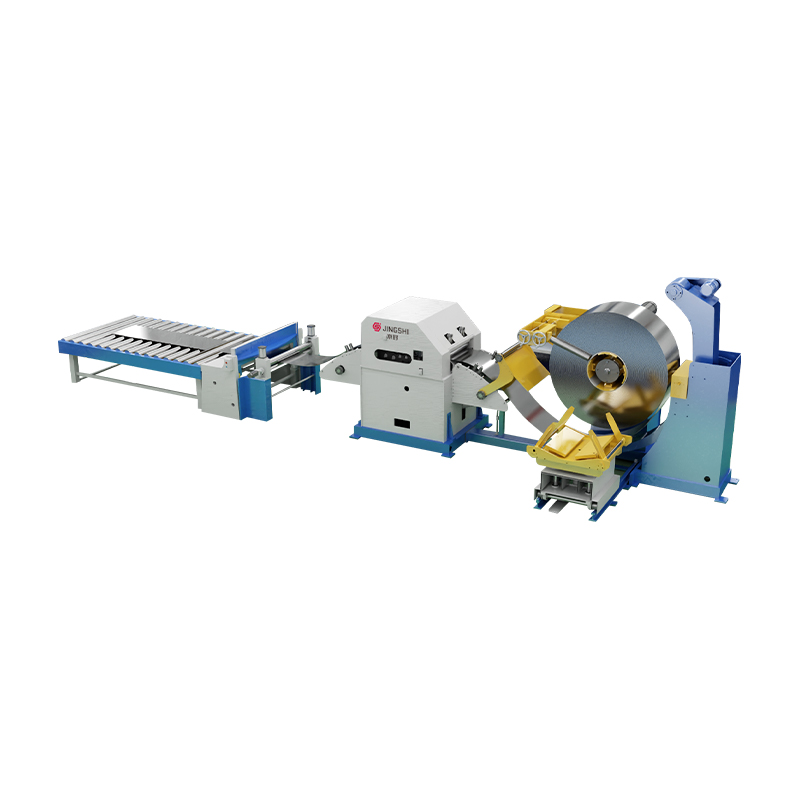
 Ligne de découpage laser de nivellement et de décoilage alimentée par bobine Le système intégré d'alimentation en bobines combine le déroulement, le nivellement de précision, l'alimentation servo, la découpe laser et l'empilage automatique pour transformer les plans de bobines imbriqués en flans finis. Voir le produit →
Empilage et manipulation des pièces
Après la découpe, les flans sont séparés et empilés, souvent à l'aide d'un robot ou d'un portique qui les soulève de la ligne. Les débris de squelettes sont enroulés ou hachés et envoyés au recyclage. Plus cette extrémité de la ligne est fluide, plus la vitesse du laser se traduit réellement en sortie.
Pourquoi le nivellement de la qualité détermine la précision du blanc
Si nous pouvions donner un conseil à quiconque spécifie ce type d'équipement, ce serait celui-ci : consacrez autant de temps au nivellement qu'au laser. Une bande ondulée modifie la distance entre la buse et le matériau d'un instant à l'autre, et la tête de coupe n'obtient jamais la distance focale stable dont elle a besoin. Le résultat est une largeur de trait de scie incohérente, des scories sur la face inférieure et des bords qui varient d'une extrémité à l'autre de la bobine.
Le stress résiduel est le problème le plus discret. S'il n'est pas retiré avant la découpe, il se redistribue dès que le contour est terminé, et un flan mesuré parfaitement à plat sur la table s'enroule dès qu'il est soulevé. Le formage ou le soudage en aval combat alors une erreur introduite en amont. Les machines de nivellement hydrauliques avec pénétration des rouleaux contrôlée avec précision gèrent cette étape correctement, et la différence apparaît dans la planéité du flan fini plutôt que dans une quelconque fiche technique.
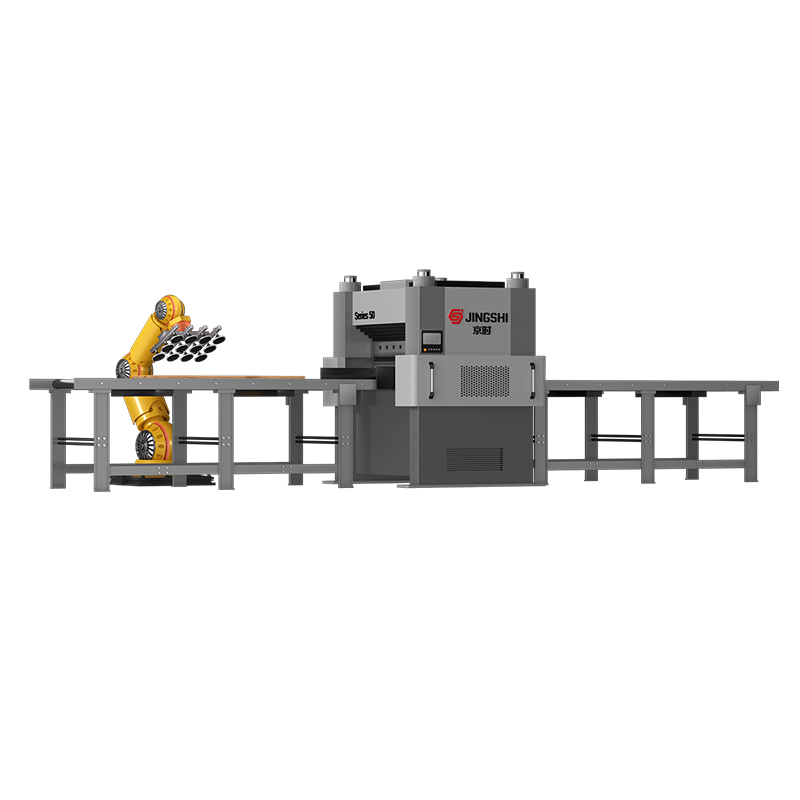
 Machine de nivellement de précision hydraulique à quatre colonnes série JingShi 50 Le niveleur hydraulique de précision élimine les contraintes internes et la déformation des feuilles d'épaisseur moyenne, prenant en charge les flans plus plats avant la découpe laser ou le formage en aval. Voir le produit →
Matériaux et épaisseur : ce que la poutre gère bien
Le découpage au laser est confortable avec l'acier doux, l'acier faiblement allié à haute résistance, l'acier inoxydable et l'aluminium. C’est dans l’épaisseur que les attentes doivent être ajustées. Les épaisseurs fines et moyennes coupent rapidement et proprement, tandis que les tôles plus lourdes ralentissent le processus et ramènent l’économie vers les méthodes mécaniques. Le tableau ci-dessous est un guide approximatif de la façon dont les trois approches courantes se comparent.
| Aspect | Découpage de matrice | Suppression laser à plat | Découpage laser alimenté par bobine |
|---|---|---|---|
| Outillage par pièce | Dé dédié | Aucun | Aucun |
| Changement de forme | Nouveau dé et essai | Nouveau programme | Nouveau programme |
| Rendement matière | Bon sur les dispositions de matrices imbriquées | Flans inférieurs rectangulaires | Nidification haute et serrée |
| État des bords | Bord cisaillé | Bord laser propre | Bord laser propre |
| Débit | Très élevé | Modéré | Élevé sur une jauge fine à moyenne |
| Meilleur ajustement | Programmes longs et stables | Faible volume, drap plat | Production de bobines flexibles |
Où la technologie de masquage laser s'intègre-t-elle dans la production réelle
En pratique, la technique trouve sa place partout où les formes changent plus rapidement que ne le permettent les budgets d’outillage. Les équipementiers automobiles l'utilisent pour les panneaux de carrosserie, les supports structurels et les boucliers thermiques, où une seule plate-forme peut partager plusieurs variantes vierges – un modèle que nous voyons souvent dans production de pièces automobiles et motos . Les ébénistes électriques, les fabricants de composants d'ascenseurs et les producteurs d'appareils électroménagers sont confrontés à la même pression : de nombreuses références, des volumes modérés et peu de patience pour les délais de livraison des outillages.
Les industries lourdes ont leur propre version de la question. Lorsque l'épaisseur des plaques et la tolérance de planéité augmentent toutes deux, une machine de nivellement des plaques épaisses travaillant devant le poste de découpe constitue généralement un investissement plus judicieux que de pousser le laser au-delà de sa plage confortable.
Au-delà du masquage : le reste de la ligne
Une ligne de découpe est rarement la seule pièce d’équipement dont une usine a besoin. De nombreux fabricants l'associent à une ligne de coupe à longueur pour les pièces rectangulaires cisaillées, ou à une ligne combinée de déroulement, de nivellement et de poinçonnage où le formage suit la coupe. Ces configurations méritent d'être comprises avant une décision d'achat, et nous avons rédigé un aperçu plus détaillé de découpage laser alimenté par bobine et comment une ligne est assemblée .
 Ligne de coupe à longueur d'alimentation de redresseur de dérouleur de haute précision La ligne CTL automatisée combine le déroulement, le nivellement de précision, l'alimentation servo et le cisaillement à grande vitesse pour une production précise de coupes à longueur d'aluminium et d'acier inoxydable. Voir le produit →
Questions à poser avant de vous engager
- De quelle planéité mon produit a-t-il réellement besoin ? Les spécifications de mise à niveau doivent suivre la pièce et non la brochure de la machine.
- Quel est le matériau le plus épais que j’utiliserai de manière réaliste au cours des cinq prochaines années ?
- Combien de références changent par an ? Ce nombre, plus que le volume, détermine si la flexibilité est payante.
- La ligne peut-elle gérer les largeurs, poids et diamètres intérieurs de mes bobines sans manipulation supplémentaire ?
- Qu’arrive-t-il aux chutes et aux flans finis en fin de ligne ?
- Comment l’équipement sera-t-il testé avant expédition – avec mon matériel ou avec un échantillon standard ?
Ce dernier point mérite d’être souligné. La planéité et la qualité de coupe sont plus faciles à juger sur le matériau que vous utilisez réellement. Tester chaque machine pour la planéité, le comportement en charge et le bruit avant qu'elle ne quitte l'usine est une habitude que nous considérons comme non négociable, car une ligne qui ne fonctionne bien que sur un stock de démonstration n'a pas vraiment fait ses preuves.
La technologie de découpage au laser ne remplace pas toutes les presses et matrices d’une usine. C'est une réponse différente à un problème spécifique : comment réaliser des ébauches rapidement lorsque la forme ne cesse de changer et que le budget d'outillage ne s'étire pas. Lorsque l'étape de nivellement est correctement conçue et que la ligne est configurée autour de votre matériau réel, les résultats apparaissent là où ils comptent : des flans plus plats, moins de rebuts et un calendrier de production qui n'attend plus une matrice.