JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Une ligne de découpe laser fait partie de ces investissements qui semblent simples sur une feuille de devis et qui deviennent de plus en plus intéressants chaque jour où ils fonctionnent. Au lieu d'empiler les feuilles à la main, de charger une presse et de payer une matrice à chaque fois qu'un contour change, la ligne tire le matériau directement d'une bobine, l'aplatit et coupe les flans finis avec un laser qui n'a jamais besoin d'être réaffûté. Pour les usines vivant avec des lots mixtes et des changements de modèle fréquents, cette différence apparaît dès le premier mois de production.
Nous concevons et construisons des équipements de nivellement et de traitement de bobines, de sorte que les mêmes questions pratiques nous reviennent encore et encore : qu'est-ce qui se trouve réellement à l'intérieur de la ligne, d'où vient la qualité du flan et quand est-ce la mauvaise machine à acheter ? Ci-dessous, nous passons en revue ces questions dans l'ordre dans lequel elles apparaissent habituellement lors d'une réunion de projet.
Qu'est-ce qu'une ligne de masquage laser ?
Une ligne de découpe laser est un système de production alimenté en bobines qui transforme le matériau en bande en flans plats finis à l'aide d'un laser au lieu d'une presse. La bobine est déroulée, nivelée et acheminée sous forme de bande continue vers une station de découpe, où une ou plusieurs têtes laser tracent le contour de la pièce. Le squelette de ferraille est séparé, haché et transporté, tandis que les flans finis sont automatiquement empilés à la sortie.
Le cœur du concept est que le dé est désormais un programme. Passer d'une pièce à une autre signifie charger un nouveau fichier d'imbrication, et non sortir un jeu de matrices d'une presse. Cette seule différence remodèle la façon dont une usine planifie des lots petits et moyens.
Parce que la station de découpe n’a pas besoin du tonnage d’une presse mécanique, les lignes de découpe laser sont normalement installées en surface. Il n'y a pas de fosse de presse ni de travaux de fondation spéciaux, de sorte que la ligne peut s'installer à l'intérieur d'un bâtiment logistique standard et être réaménagée ultérieurement avec beaucoup moins de douleur.
Les matériaux typiques comprennent l'acier doux, les aciers à haute résistance et avancés à haute résistance, ainsi que l'aluminium dans une gamme d'épaisseurs. Le processus convient aux pièces de structure et de carrosserie automobiles, aux panneaux d'appareils électroménagers, aux composants d'ascenseur, aux boîtiers électriques et à d'autres pièces plates où la flexibilité du contour compte plus que les courses brutes par minute. Si vous souhaitez approfondir le processus, étape par étape, notre équipe a rédigé un article de fond sur découpe laser alimentée par bobine qui couvre les avantages et les décisions de configuration qui les sous-tendent.
Dans la file d'attente, étape par étape
Chaque ligne de suppression laser est une chaîne de stations, et chacune peut faire ou défaire la précision de la station derrière elle. Une configuration typique s'exécute dans cet ordre :
- Dérouleur avec chariot à bobines, mandrin et expansion hydraulique, dévidoir du matériau sous tension contrôlée.
- Éplucheur et enfileur, guidant la bande dans le trait sans marquer la surface.
- Niveleur de précision, travaillant la bande en pliant les rouleaux alternés pour éliminer le jeu de bobines, l'arbalète et les contraintes internes.
- Boucle ou accumulateur, dissociant la vitesse de gain continue du rythme start-stop de coupe.
- Rouleaux d'alimentation et de mesure servo, positionnant la bande à une fraction de millimètre de la ligne de coupe programmée.
- Station de découpe laser, avec extraction des fumées, verre de protection et convoyeur de scories ou de ferrailles en dessous.
- Broyeur de ferraille plus empilement ou retrait robotisé des pièces en sortie.
Deux de ces stations méritent plus d'attention que ce qu'elles reçoivent habituellement dans un tableau de spécifications : la niveleuse et l'alimentation. Un laser coupe ce qu'il voit, de sorte que toute vague, torsion ou motif de contrainte arrivant à la tête de coupe devient une variation dimensionnelle en aval.
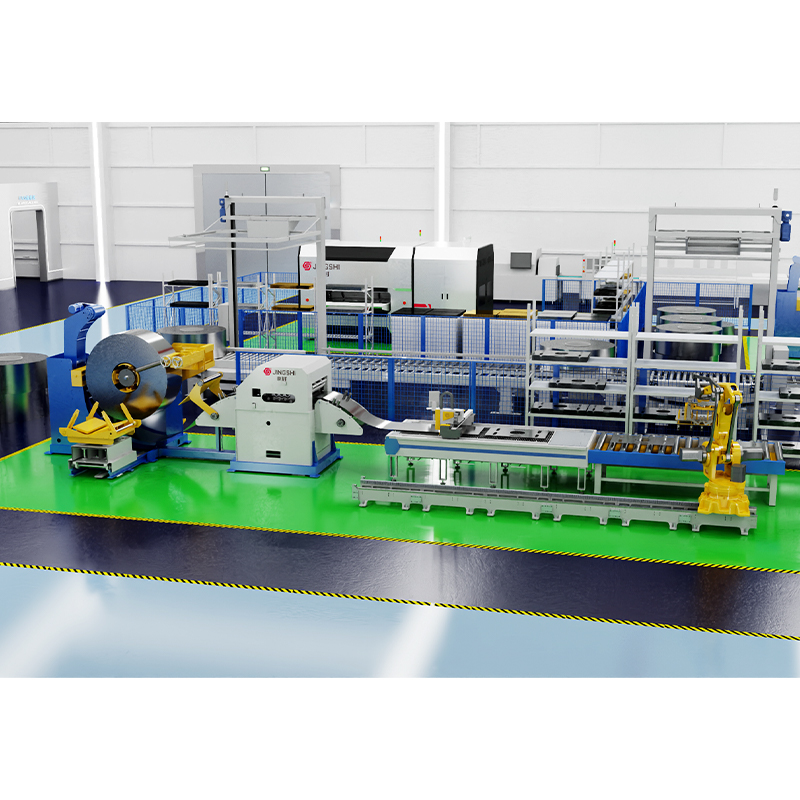 Ligne de suppression laser de nivellement et de décoilage La ligne intégrée de déroulement, de nivellement et de découpage laser de JingShi élimine les matrices. Dispose d'une imbrication intelligente pour augmenter l'utilisation des matériaux de 8 à 15 %. Voir le produit →
Notre ligne de déroulement, de nivellement et de découpe laser suit cette architecture, intégrant un dérouleur, un niveleur de précision, une alimentation servo et une station de découpe laser dans une seule plate-forme de contrôle afin que les paramètres de vitesse, de tension et de coupe restent coordonnés au lieu de se battre.
Pourquoi la planéité et le soulagement du stress passent en premier
La bobine n’est jamais plate à son arrivée. Il empêche l'enroulement de la bobine, l'arbalète de se fendre et un modèle de contrainte verrouillé lors du roulement. Si ces défauts atteignent le laser, trois choses se produisent en même temps : la distance focale dérive, la qualité du trait de scie change et les parties qui semblaient acceptables sur le lit se tordent ou s'inclinent une fois le contour relâché.
C'est pourquoi le nivelage de précision doit être effectué à l'intérieur de la ligne plutôt qu'en amont en tant qu'opération distincte. La flexion alternée au-delà de la limite d'élasticité du matériau redistribue la contrainte uniformément dans l'épaisseur, de sorte qu'une découpe à blanc reste ensuite aussi plate qu'elle a été mesurée à la sortie du niveleur.
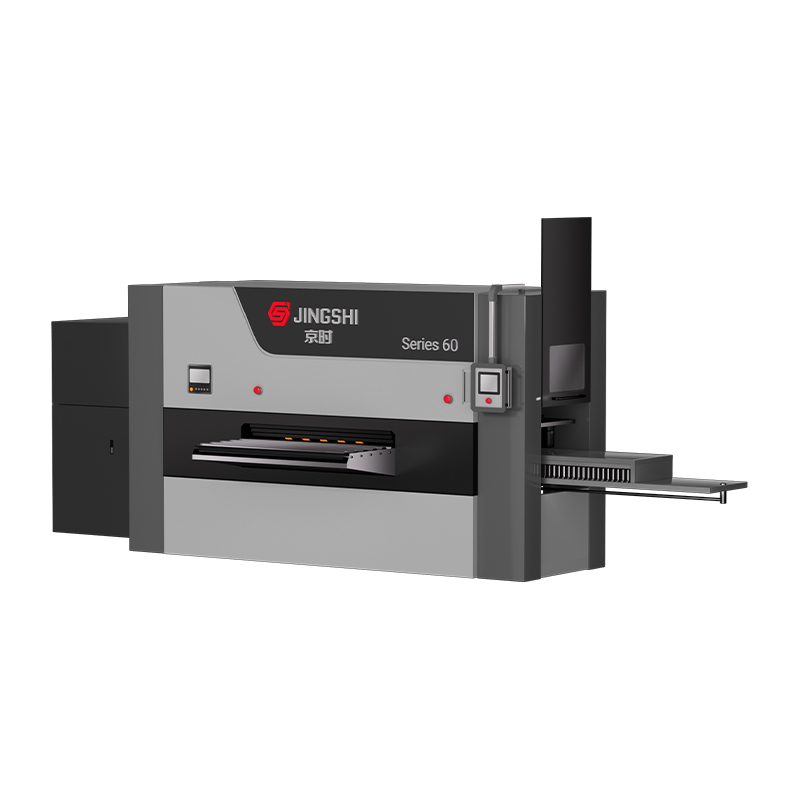
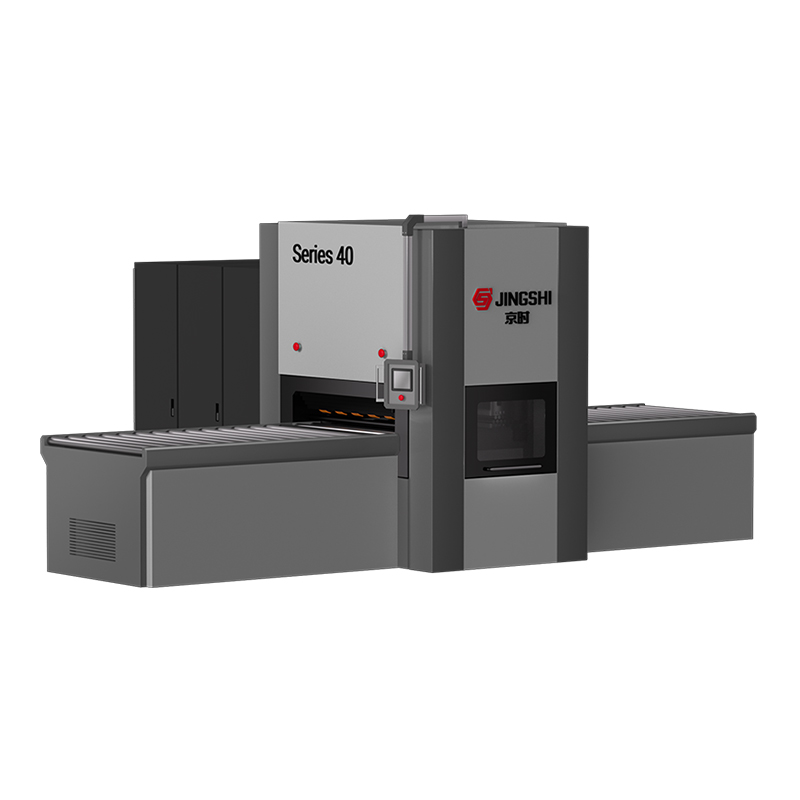
Nous sommes arrivés au traitement des bobines à partir du nivellement hydraulique, et ce contexte détermine la façon dont nous spécifions une ligne de découpage. Nos machines de nivellement hydrauliques de précision fonctionnent à partir d'un châssis robuste de la série 40 et d'une plate-forme intelligente à quatre colonnes de la série 50, en passant par une configuration de la série 60 pour les tôles épaisses, jusqu'à une conception de la série 80 pour un travail d'ultra-précision. La même discipline de rouleau-cassette, c'est-à-dire une pénétration contrôlée, des changements de rouleaux rapides et un parallélisme serré, se retrouve dans la section de nivellement d'une ligne de bobines.
Comparaison du découpage laser, du découpage de matrice et de la coupe à longueur
La plupart des projets comparent au moins trois itinéraires : une ligne de presse avec une matrice dédiée, une ligne de découpe laser et une ligne de coupe à longueur qui produit des feuilles rectangulaires. Les compromis ressemblent à ceci :
| Considération | Découpage de matrice | Ligne de suppression laser | Ligne de coupe à longueur |
|---|---|---|---|
| Outillage | Un dé par pièce | Aucun, programmes uniquement | Configuration de la lame uniquement |
| Changement | Changement de matrice, souvent des heures | Procès-verbal, nouveau fichier d'imbrication | Procès-verbal |
| Liberté de contour | Limité par le dé | Presque tous les contours | Coupes droites |
| Utilisation du matériel | Indemnité de ferraille fixe | Amélioré par l'imbrication | Haut pour les rectangles |
| Sortie | Plus élevé sur les longues courses | Fort sur les lots mixtes | Élevé pour les draps plats |
| Infrastructures | Fosse de presse et fondation lourde | Installation hors sol | Installation hors sol |
Le modèle tient : les matrices gagnent sur de très longues séries d'une forme, une ligne de découpe laser gagne lorsque les formes changent et que les rebuts doivent être minimisés, et une ligne de coupe à longueur gagne lorsque la pièce est un rectangle et que les volumes sont élevés.
Quand une configuration de ligne différente convient mieux
Toutes les usines n’ont pas besoin d’un laser dans la boucle, et en vendre un à une usine qui découpe des rectangles serait une mauvaise ingénierie. Si vos pièces sont en grande partie rectangulaires, une ligne de déroulement, de redressage et d'alimentation de haute précision permet d'obtenir une sortie bobine-feuille à grande vitesse, avec un investissement moindre et une maintenance plus simple.
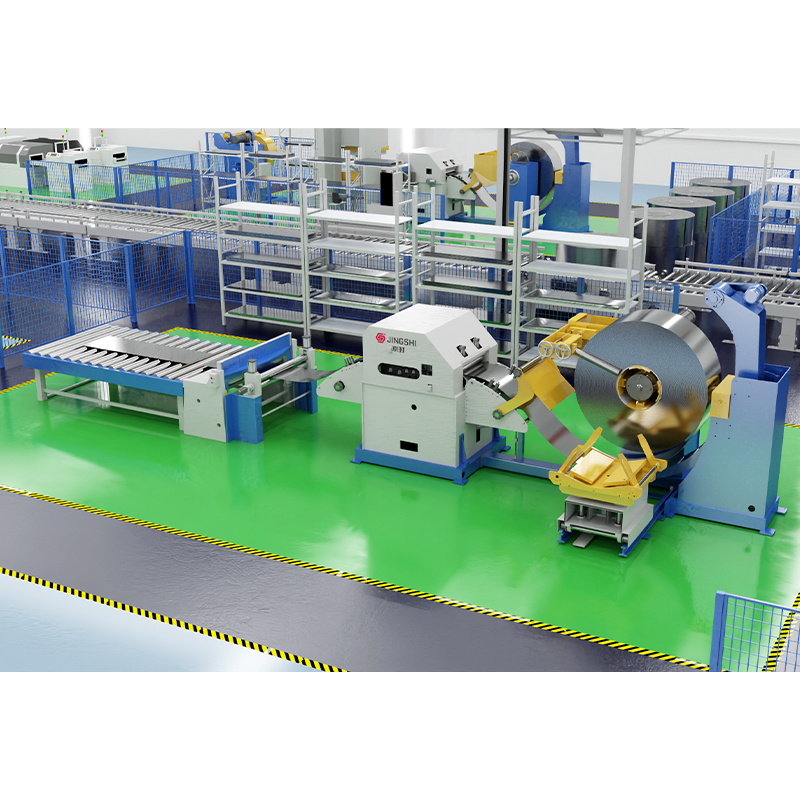 Alimentateur de redresseur Decoiler de haute précision et ligne CTL Augmentez l'efficacité avec notre ligne automatisée de coupe à longueur d'alimentation de redresseur de dérouleur. Doté d'une alimentation servo PLC Siemens pour une précision de ± 0,5 mm. Obtenez un devis gratuit. Voir le produit →
Lorsque le processus suivant consiste à emboutir plutôt qu'à des flans plats, un dérouleur, un redresseur et un servoalimentateur 3 en 1 directement reliés à la presse enlève entièrement la pile intermédiaire. La bonne réponse dépend toujours de la géométrie de la pièce, de la configuration du lot et de l'endroit où la planéité doit être garantie.
Une liste de contrôle de sélection pratique
Lorsque vous comparez des offres, demandez ces éléments par écrit, car ils déterminent la capacité réelle bien plus que la vitesse de coupe du titre :
- Largeur de la bobine, diamètre intérieur et extérieur et poids maximum de la bobine que le dérouleur peut supporter.
- Plage d'épaisseur et qualités de matériaux, y compris les hypothèses de limite d'élasticité utilisées dans le calcul.
- Planéité requise après nivelage, exprimée en unités I ou millimètres par mètre.
- Tolérance de coupe et répétabilité sur une période de travail complète, et non sur une seule éprouvette polie.
- Puissance du laser, configuration de la tête de découpe et matériaux réellement découpés lors de l'acceptation.
- Logiciel d'imbrication, découpe en ligne commune et manière de séparer et d'éliminer les déchets.
- Vitesse de ligne avec accélération et décélération incluses, plus un temps de cycle réaliste par pièce.
- Méthode d'empilage, poids du flan et manière dont les pièces atteignent le processus suivant.
- Liste des pièces de rechange, intervalle de reconditionnement des rouleaux et capacité d'assistance à distance.
Manipulation des bobines et des flans autour de la ligne
Une ligne de découpe fonctionne aussi bien que le flux de matériaux qui l'entoure. Le chargement des bobines, le retrait du squelette et le déplacement des flans empilés sont des tâches qui consomment discrètement de la main d'œuvre et créent des dommages si elles sont ignorées lors de la planification de l'implantation.
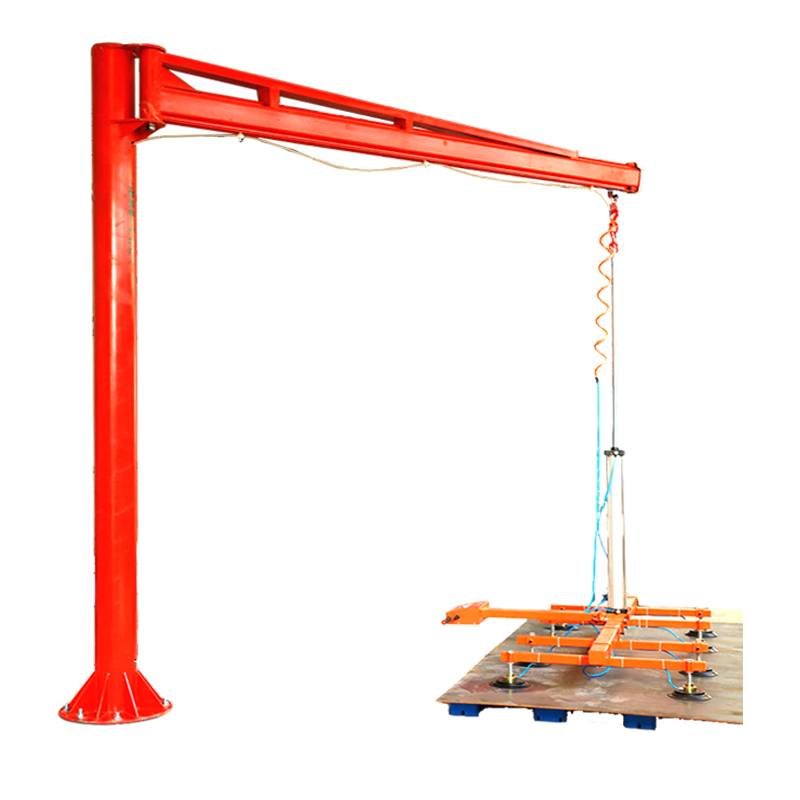
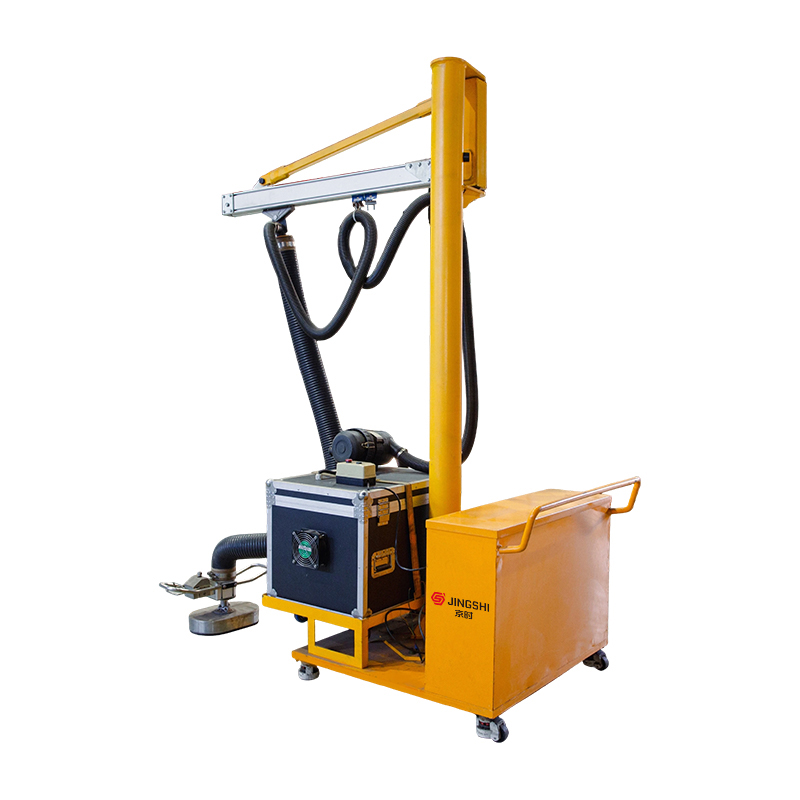 Machine de levage à ventouse mobile Déplacer de lourdes charges entre plusieurs postes de travail ne devrait pas signifier déplacer l'ensemble de la configuration de la machine à chaque fois. La machine de levage à ventouse mobile JINGSHI est construite sur... Voir le produit →
Une machine mobile de levage à ventouse, par exemple, permet à un opérateur de déplacer les feuilles et les flans sans toucher la surface, ce qui protège les parties visibles et réduit le risque de blessures aux bords. Les palonniers à vide, les grues à flèche, les grues à bras repliables et les manipulateurs assistés jouent tous le même rôle de soutien : maintenir le matériau en mouvement pendant que la ligne continue de couper.
Travailler avec un partenaire qui comprend la planéité
Suzhou JingShi Intelligent Equipment Co., Ltd. a été fondée en 2016 et construit des machines de nivellement hydrauliques de précision et des lignes de traitement de bobines intelligentes, ainsi que l'équipement de manutention utilisé autour d'elles. Notre équipe combine la conception mécanique, l’ingénierie hydraulique et le contrôle d’automatisation, ce qui est exactement la combinaison qu’exige une ligne de découpe.
Chaque machine est assemblée et testée dans notre installation de 2 557,97 mètres carrés avant expédition, avec des contrôles sur la précision de la planéité, les performances sous charge et le bruit. Nos équipements sont destinés aux pièces automobiles, à la tôlerie de précision, aux composants d'ascenseurs, aux machines agricoles, aux lames de scie, à l'emboutissage de précision, à la fabrication de profilés et aux applications électriques, des industries où une ébauche plate et sans contrainte est le point de départ de tout en aval. Vous pouvez consulter notre gamme complète de équipement de nivellement de précision et de traitement de bobines à tout moment.
Une ligne de découpe laser n’est pas une machine que vous achetez uniquement pour la vitesse de coupe. Il s'agit d'une décision concernant la flexibilité des lots, le rendement des matériaux, l'espace au sol et le niveau d'entretien des filières que votre usine souhaite effectuer au cours des dix prochaines années.
Si vous évaluez cette décision, envoyez-nous vos qualités de matériaux, votre plage d'épaisseur et un ou deux dessins des pièces que vous avez vierges. Nous vous dirons où le nivellement doit être spécifié, où le laser gagne sa place et où une ligne plus simple ferait honnêtement mieux le travail.