JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
La manutention de l'acier est parfois traitée comme un simple problème de transport : poser une plaque sur une grue, déplacer une bobine avec un chariot élévateur, alimenter une machine. Quiconque a passé du temps dans un atelier de fabrication le sait mieux. Un paquet de feuilles minces peut se plier sous son propre poids, une plaque lourde peut osciller si le centre de gravité est mal lu, et une bobine peut se télescoper ou s'ouvrir si le gain est précipité. Les décisions de manipulation se manifestent également plus tard sous forme de rayures, d'arcs, de torsions et de planéité incohérente.
Une bonne manipulation de l’acier relie trois choses : la charge, l’équipement et l’étape de processus qui suit. Il s’agit moins d’acheter le plus gros élévateur que d’adapter la méthode au matériau, à la portée, à la surface et au rythme de la ligne.
Cartographier le flux de matières avant de choisir l’équipement
Avant de comparer des grues ou des palonniers à vide, parcourez le trajet emprunté par une plaque ou une bobine à travers le bâtiment. Où arrive-t-il ? Comment est-il stocké ? Est-il coupé, nivelé, poinçonné ou formé avant le prochain mouvement ? Chaque transfert ajoute un risque de dommage et un point où les opérateurs doivent atteindre, soulever, tourner ou positionner une charge à la main.
Une simple carte des flux de matériaux révèle souvent que l’étape de manipulation la plus difficile n’est pas la plus lourde. Il peut s'agir d'une tôle fine qui fléchit lors du levage par aspiration, d'une pile de flans huileux qui glisse, ou encore d'une bobine qu'il faut positionner précisément sur un mandrin dérouleur. Le tableau ci-dessous constitue un point de départ pratique pour adapter les méthodes de manipulation à la forme du matériau.
| Forme matérielle | Risque de manipulation typique | Que vérifier |
|---|---|---|
| Feuille mince | Flexion, rayures de surface, perte d'aspiration | Couverture du tampon, rigidité de la feuille, support des bords |
| Plaque lourde | Charge tombée, points de pincement, surcharge de la grue | Poids, centre de gravité, points de levage, capacité nominale |
| Bobine | Dommages aux bords, ouverture de la bobine, gain dangereux | Bobine ID and OD, weight, mandrel capacity, floor space |
| Découper des blancs | Instabilité de la pile, huile, arêtes vives | Hauteur de pile, méthode de préhension, équipement de protection individuelle |
Le but n’est pas de créer de la paperasse pour chaque déménagement. Il s'agit d'identifier où un chariot élévateur ou un pont roulant à usage général est acceptable et où un élévateur, un manipulateur ou une étape de nivellement dédié rendra le travail plus sûr et plus reproductible.
Le levage en toute sécurité commence par la charge, pas par l'élévateur
Chaque accessoire de levage a des limites, et ces limites changent en fonction de la forme et de l'état de la charge. Un palonnier à vide qui fonctionne bien sur des tôles propres, plates et laminées à froid peut avoir des difficultés sur des tôles huileuses, rouillées ou poreuses. Un agencement d'élingue stable pour une ébauche symétrique peut s'avérer dangereux pour une construction soudée décentrée. La première question est toujours : qu’est-ce qui est exactement levé et comment est-il équilibré ?
Poids, équilibre et fixation
Confirmez le poids de la charge plutôt que de l'estimer à partir d'un dessin. Vérifiez le centre de gravité, en particulier pour les plaques et faisceaux asymétriques. Utilisez des points de levage homologués, des palonniers si nécessaire et des accessoires adaptés à la surface. Un tableau de charge d’une grue n’est pas une suggestion ; c'est la limite entre un levage contrôlé et une charge larguée. Pour les bobines, le mandrin ou la méthode de levage doit soutenir la bobine sans écraser les bords ni permettre à l'enveloppe de se desserrer.
Adaptez l'adhérence à la surface
Les palonniers à vide sont utiles pour les tôles, les plaques et le verre car ils laissent la surface supérieure claire et réduisent les efforts manuels. Mais les ventouses ont besoin d'une surface de contact suffisante, d'une surface d'étanchéité propre et d'une réserve de vide ou d'un maintien de sécurité en cas de coupure de courant. Les opérateurs doivent tester la préhension avant chaque levage et savoir quoi faire si la charge commence à glisser. Lorsque le vide ne convient pas, des pinces mécaniques, des poutres de levage ou une grue bien planifiée peuvent être le meilleur choix.
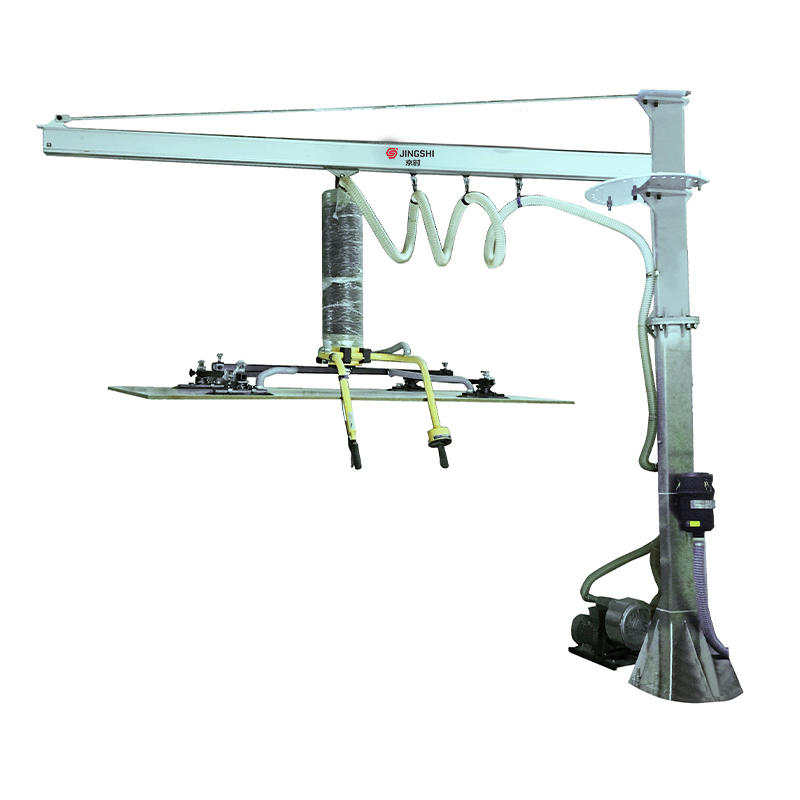
 Machine de levage sous vide à ventouse mobile pour manipulations répétitives Le palonnier à vide sur roues avec flèche rotative à 360° et tête d'aspiration modulaire permet le transfert par une seule personne de cartons, sacs, fûts, tôles et verre. Voir le produit →
Pour les manipulations répétitives sur une machine ou un poste d'assemblage, un palonnier mobile ou une grue à flèche peut réduire la portée, la torsion et le transport manuel. L’équipement doit suivre le mouvement naturel de l’opérateur et ne pas forcer l’opérateur à travailler autour de l’équipement.
Le contrôle de planéité fait partie du plan de manutention
L’acier ne cesse de changer lorsqu’il quitte la bobine ou le rack. Les contraintes internes dues au laminage, au refroidissement et au traitement précédent peuvent se libérer lorsqu'une pièce est découpée, poinçonnée ou découpée au laser. Une feuille qui semble plate sur une palette peut se courber après la découpe, provoquant des espaces incohérents au niveau de la presse, un mauvais ajustement ou des retouches supplémentaires. C’est pourquoi le nivellement est souvent autant un problème de manipulation qu’un problème de qualité.
Un niveleur de précision réduit l'arc, la torsion et l'ondulation des bords en pliant le matériau à l'aide de rouleaux contrôlés. Cela rend l’alimentation en aval plus prévisible et réduit le temps passé par les opérateurs à redresser ou à rejeter les pièces. La sélection doit être basée sur la qualité du matériau, la plage d'épaisseur, la largeur, la limite d'élasticité, la planéité requise et la vitesse de ligne que le processus peut prendre en charge. Si la tolérance de planéité n'a pas été définie, définissez-la avant de comparer les machines ; sinon, chaque devis est basé sur une hypothèse différente.
Pour les équipes qui ont besoin d'une référence partagée, ce guide pour tolérance de planéité de la tôle est un point de départ utile pour la conversation entre les fournisseurs de production, de qualité et d’équipement.
 Machine de nivellement de précision hydraulique à quatre colonnes pour tôles Gère des feuilles de 0,8 à 5,0 mm avec une précision de ±0,01 à 0,05 mm, 23 rouleaux et des recettes IHM ; évaluer l'adéquation avec le chargement de la ligne, l'alimentation et le débit en aval. Voir le produit →
D'après notre expérience, les résultats les plus stables sont obtenus lorsque la niveleuse est spécifiée comme faisant partie de l'ensemble du flux : comment la feuille est chargée, comment elle est alimentée, comment elle est mesurée et comment elle se déplace vers la station suivante. Une machine qui fonctionne bien lors d'un test isolé mais qui ne correspond pas au rythme de la ligne deviendra rapidement un goulot d'étranglement.
Manutention des bobines : pensez du dérouleur à la première coupe
Une bobine n’est pas seulement un colis lourd. Il stocke de l'énergie, et cette énergie doit être contrôlée pendant le chargement, l'enfilage et le retrait. Le dérouleur, le redresseur, l'alimentateur, la boucle et le poste de découpe ou de poinçonnage forment un système. Si un élément est sous-dimensionné ou mal synchronisé, la ligne peut marquer la surface, perdre son alignement ou créer un jeu qui met les opérateurs en danger.
La synchronisation des lignes compte plus que la vitesse du titre
Une ligne de bobines qui fonctionne plus rapidement que la presse ou le laser peut créer des alimentations intermittentes et une qualité de pièce incohérente. Une ligne trop lente peut forcer des manipulations manuelles inutiles entre les opérations. L’objectif pratique est un flux fluide et continu au rythme que le processus en aval peut accepter. Cela signifie vérifier le poids et le diamètre extérieur de la bobine, la capacité du mandrin, le diamètre du rouleau redresseur, la précision de l'avance, le contrôle de la boucle et l'espace nécessaire pour l'accès à la maintenance.
 Alimentateur de redresseur Decoiler de haute précision et ligne de coupe à longueur Intègre le déroulement, le nivellement, l'alimentation servo et le cisaillement pour les bobines d'aluminium et d'acier inoxydable ; vérifiez le poids de la bobine, la précision de l'alimentation, le contrôle de la boucle et le rythme de la ligne de presse. Voir le produit →
Pour les travaux d'emboutissage de précision et d'automobile, la manipulation des bobines doit souvent supporter des tolérances strictes et une répétabilité élevée. Les exigences de l'application peuvent être très différentes de celles d'un atelier de fabrication générale, il est donc utile de revoir les application de pièces automobiles et motos exigences tôt, avant que la disposition de la ligne ne soit corrigée.
Matériel de levage autour de la ligne
Aucun dispositif de levage ne couvre à lui seul toutes les tâches de manutention de l’acier. Les ponts roulants sont efficaces pour les longs déplacements et les charges lourdes. Les grues à flèche offrent une couverture rapide dans une cellule de travail. Les grues à bras repliables peuvent atteindre des zones où une flèche standard est difficile à réaliser. Les manipulateurs assistés aident un opérateur à positionner une pièce sans en supporter tout le poids. Les palonniers à vide manipulent des feuilles, des plaques et d'autres surfaces non poreuses lorsque la disposition des coupelles correspond à la charge.
Choisissez par portée, surface au sol et fréquence
- Utilisez une flèche autoportante ou une grue à bras repliable lorsque la zone de travail nécessite une couverture locale sans occuper un chemin de pont roulant permanent.
- Utilisez une flèche murale là où l'espace au sol est restreint et où la portée peut être supportée par la structure du bâtiment.
- Utiliser un manipulateur pour les tâches répétitives de positionnement, de tournage ou d'assemblage où l'opérateur doit guider la pièce à la main.
- Utiliser un aspirateur lorsque la surface est adaptée et que la priorité est de garder le dessus de la feuille dégagé et d'éviter les marquages.
La mise en page fait partie de la sélection. Un élévateur qui bloque une allée, oblige les opérateurs à reculer ou ne peut pas atteindre le rack de stockage sera contourné sous la pression de la production. Marquez les zones de prise en charge et de dépose, gardez le chemin de déplacement dégagé et assurez-vous que la poignée de commande est accessible depuis une position debout naturelle.
Des habitudes quotidiennes qui protègent les personnes et le matériel
L’équipement à lui seul ne garantit pas la sécurité de la manipulation de l’acier. Les routines autour de l’équipement le font. Une courte vérification avant le quart de travail et un plan de levage clair évitent de nombreux problèmes pouvant entraîner des blessures ou des dommages matériels.
- Inspectez les élingues, les crochets, les chaînes, les ventouses, les tuyaux et les pendentifs de commande avant le premier levage.
- Confirmez le poids et l'équilibre de la charge, en particulier lorsqu'une plaque ou une bobine a été coupée ou regroupée.
- Testez la poignée à vide et vérifiez que le vacuomètre reste stable avant de déplacer la charge.
- Gardez les mains, les pieds et les vêtements amples à l'écart des points de pincement et des chemins de déplacement.
- Utilisez une protection des bords et un empilage approprié afin que le matériel stocké ne bouge pas ou ne tombe pas.
- Arrêtez-vous et signalez les bruits inhabituels, les dérives, le jeu ou les dommages à la surface au lieu de les contourner.
La formation doit inclure ce qu’il ne faut pas soulever ainsi que comment soulever. Les opérateurs doivent avoir l'autorité nécessaire pour suspendre un travail lorsque la charge semble instable ou que l'accessoire n'est pas adapté. Cette culture a plus de valeur que n’importe quel équipement.
Choisir un partenaire de manutention de l'acier
La meilleure conversation avec un fournisseur commence par le matériau et le processus, et non par une page de catalogue. Apportez la plage d'épaisseur, la taille de la bobine, la taille de la pièce, les exigences de planéité, la vitesse de ligne et l'espace au sol disponible. Demandez comment la méthode de levage sera intégrée à la ligne de nivellement ou de bobine, comment les opérateurs seront formés et quelles pièces de rechange et support de service sont disponibles après la mise en service.
Un partenaire pratique demandera à voir le trajet emprunté par l'acier et indiquera où une méthode plus simple peut suffire. C'est l'approche que nous préférons : résoudre le problème de manutention là où il se produit réellement, qu'il s'agisse d'un accessoire de levage, d'un niveleur ou d'une ligne de bobines coordonnée. Lorsque la charge, la machine et les personnes sont considérées ensemble, la manutention de l’acier devient plus qu’un simple mouvement. Cela devient une partie contrôlée et reproductible de la production.