JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Rendez-vous sur n’importe quel atelier de traitement de bobines et vous en apprendrez beaucoup sur l’opération grâce à ce qui se passe après le déchargement de la bobine. Une ligne de découpe multi-coupes fait partie de ces atouts qui modifient silencieusement le rythme de toute l’usine. Au lieu d'alimenter une cisaille par une seule bande, la ligne prend une bobine principale, la coupe en plusieurs bandes plus étroites, nivelle ces bandes et les coupe à longueur, empilant souvent les flans finis en un seul passage continu. Pour les fabricants qui achètent des bobines à la tonne et expédient des pièces à la pièce, cette différence est pratique et non académique.
Si vous comparez les options d'équipement ou essayez de décider si une ligne multi-coupe devrait faire partie de votre prochaine extension, les questions utiles ne concernent pas seulement la vitesse. Ils concernent la plage de largeurs, la planéité, le changement, les rebuts et la manière dont la ligne s'adapte au matériau et aux personnes qui l'exploiteront.
Qu'est-ce qu'une ligne de découpe multi-coupes ?
Une ligne de découpe multi-coupes, parfois appelée ligne de découpe multi-découpe, combine deux opérations souvent distinctes : le refendage en largeur et la découpe en longueur. La bobine principale est montée sur un dérouleur, enfilée dans une tête de refendage, tirée à travers un niveleur et amenée jusqu'à une cisaille ou une coupe similaire. Étant donné que la tête de refendage divise la bobine en plusieurs bandes, la ligne peut produire plusieurs flans sur toute la largeur de la bobine en un seul passage. C’est la partie « multi », et c’est de là que vient une grande partie de l’avantage en matière de débit.
Il ne s’agit pas simplement d’une ligne de coupe à longueur avec des couteaux supplémentaires. La ligne doit gérer simultanément la tension de la bande, la tolérance de largeur, les bavures, l'élimination des chutes et la qualité de l'empilement sur chaque bande. Une bande étroite sur le bord extérieur se comporte différemment d’une bande large au centre. Une bonne conception de la ligne tient compte de cela, du premier rouleau pinceur jusqu'à l'empileur, et le système de contrôle doit maintenir l'ensemble du jeu de bandes en mouvement comme un processus coordonné.
Une ligne typique comprend un dérouleur, un éplucheur et un dispositif de maintien, des rouleaux pinceurs, une tête de refendage, un enrouleur ou un hachoir de ferraille, un niveleur, une fosse à boucle, une alimentation servo, une cisaille, un convoyeur de sortie et un empileur. La disposition exacte varie en fonction du matériau, de la largeur, de l’épaisseur et de la qualité de finition dont le client a besoin.
Comment fonctionne la ligne, étape par étape
- Chargement et déroulement des bobines. La bobine principale est chargée, ouverte et introduite dans la ligne. Le dérouleur doit maintenir une tension constante à mesure que le diamètre de la bobine change.
- Refendage à la largeur. Les couteaux rotatifs coupent toute la largeur de la bobine dans les largeurs de bande requises. Le jeu et le chevauchement des couteaux sont définis en fonction de l'épaisseur et de la qualité du matériau.
- Gestion des déchets. Les garnitures de bord et tous les déchets étroits rejetés sont enroulés, coupés ou évacués afin de ne pas interférer avec le chemin de la bande.
- Nivellement. Les bandes passent par un niveleur de précision qui enlève le jeu de bobines, l'arbalète et la vague de bord avant de les couper. La planéité affecte ici la longueur de coupe, la qualité de la pile et le formage en aval.
- Bouclez et nourrissez. Une boucle ou un accumulateur isole le processus de refendage continu de l'action marche-arrêt de la cisaille. L'alimentation servo mesure chaque longueur avec précision.
- Coupe à longueur. Une cisaille ou une coupure similaire produit la longueur du flan. La coupe doit être carrée, contrôlée par les bavures et reproductible sur toutes les bandes.
- Empilage. Les flans finis sont transportés et empilés de manière à protéger les surfaces, à maintenir un comptage précis et à faciliter le retrait de la pile.
- Contrôle et changement. Les paramètres de recette, la configuration des couteaux, la longueur d'alimentation et les réglages de l'empileur déterminent la rapidité avec laquelle la ligne passe d'une tâche à l'autre.
Découpage multiple ou coupe à longueur standard
Les deux types de lignes se chevauchent, mais résolvent des problèmes de production différents. Une ligne de coupe à longueur standard est souvent la solution la plus simple lorsque le travail concerne une largeur à la fois et que la vitesse de changement compte plus que le rendement par bobine. Une ligne de découpe multiple gagne sa place lorsque la même bobine peut produire plusieurs largeurs vendables ou lorsque le volume de flans est suffisamment élevé pour justifier une configuration de refendage supplémentaire.
| Considération | Coupe à longueur standard | Ligne de découpe multi-coupes |
|---|---|---|
| Entrée principale | Une largeur de bobine principale | Une bobine principale découpée en plusieurs bandes |
| Sortie par cycle | Une bande, une longueur coupée | Plusieurs bandes et plusieurs flans sur toute la largeur |
| Modifications de largeur | Habituellement, une nouvelle bobine ou une nouvelle garniture de bord | Configuration de refendage et changements de couteaux |
| Focus sur l'outillage | Niveleur, alimentation et cisaille | Tête de refendage, niveleur, alimentation, cisaille et empileur |
| Meilleur ajustement | Des passages simples en simple largeur et des changements fréquents | Flans à grand volume et plusieurs largeurs à partir d'une seule bobine |
| Attention au changement | Complexité de configuration réduite | Plus de discipline de configuration, mais un rendement par bobine plus élevé |
Le bon choix dépend généralement du carnet de commandes. Si la plupart des travaux concernent une seule largeur et des tirages courts, une ligne conventionnelle peut permettre à l'usine de rester plus flexible. Si le même matériau peut être divisé en plusieurs largeurs finies ou alimenter plusieurs cellules en aval, l'approche multi-coupes peut réduire la manipulation et augmenter l'utilisation des bobines.
Là où le découpage multi-coupes est payant
Le découpage multi-coupes est plus utile lorsque le flan fini est rectangulaire ou lorsqu'une presse en aval ou un laser découpe la forme finale. Il s’agit moins de produire des contours complexes que de transformer rapidement des bobines en flans plats, précis et empilés. Cela s'adapte à un large éventail d'opérations de transformation des métaux, notamment pièces automobiles et motos , composants d'ascenseurs et architecturaux, armoires électriques, machines agricoles, lames de scie et estampage de précision.
Dans bon nombre de ces usines, la ligne de découpage alimente une presse, une cellule laser ou une opération de formage, de sorte que la planéité et la hauteur constante de la pile comptent autant que la vitesse brute. Un flan légèrement long mais plat peut quand même bien fonctionner. Un flan de la bonne longueur mais qui porte une vague de bord ou une arbalète peut provoquer des erreurs d'alimentation, un mauvais ajustement et des retouches supplémentaires en aval. C'est pourquoi le nivellement mérite autant d'attention que la tête de refendage.
Que rechercher lors de la spécification d'une ligne
La taille de la ligne commence par la bobine, pas par la brochure. Avant de comparer les vitesses, définissez la gamme de matériaux que vous avez réellement l'intention d'utiliser et la norme de qualité à laquelle le flan fini doit répondre. Une ligne trop grande pour le travail peut être aussi frustrante qu’une ligne trop petite.
- Largeur, épaisseur et limite d'élasticité de la bobine. Vérifiez toute la plage, pas seulement le point médian. Les matériaux plus lourds ou plus résistants affectent la charge du couteau, la puissance du niveleur et la capacité de cisaillement.
- Nombre de coupes et largeurs de bandes. Confirmez que la tête de refendage peut traiter la bande la plus étroite que vous envisagez de produire et que l'élimination des déchets est dimensionnée pour le volume de coupe.
- Capacité de mise à niveau. Le niveleur doit être adapté à la largeur, à l'épaisseur et à la norme de planéité de la bande. Un plus grand nombre de rouleaux et un réglage précis aident à réaliser des matériaux fins et un travail de haute qualité de surface.
- Type de cisaillement et qualité de coupe. Décidez si une cisaille droite, une cisaille volante ou une autre méthode de coupe répond aux exigences de bavure et d'équerrage.
- Empilage et protection des surfaces. Une ligne rapide qui marque la surface supérieure ou produit des piles inégales n’est pas vraiment productive.
- Changement et configuration des couteaux. Demandez combien de temps prend un changement de largeur, quels outils sont nécessaires et si les paramètres peuvent être stockés sous forme de recettes.
- Contrôles et sécurité. Le filetage, l'accès aux couteaux, la protection et la visibilité de l'opérateur doivent être pris en compte dès le début, et non après l'installation.
Des contrôles de qualité importants sur le terrain
Sur une ligne multi-coupes, la qualité est une chaîne. Un maillon faible apparaît au niveau du gerbeur. Une routine d'inspection pratique couvre généralement la largeur de la bande, la hauteur des bavures, la planéité, la longueur de coupe, l'équerrage et l'état de surface. Vérifiez les premiers blancs après la configuration, puis échantillonnez à un intervalle défini à mesure que la bobine s'épuise.
- Tolérance de largeur. Mesurez plusieurs bandes sur la bobine, pas seulement la bande centrale.
- Qualité des bavures et des bords. Regardez à la fois les bords fendus et les bords coupés. Des couteaux émoussés ou un jeu incorrect apparaissent rapidement.
- Platitude. Vérifiez le jeu de bobines, l'arbalète, la vague de bord et la boucle centrale après la mise à niveau et à nouveau après la coupe.
- Couper en longueur et en équerrage. Une longueur constante n'est utile que si la coupe est carrée et que la pile est vraie.
- État des surfaces. Surveillez les marques de roulement, les rayures et les dommages de manipulation, en particulier sur les pièces visibles ou peintes.
- Qualité de la pile. Le comptage, l'alignement et l'entrelacement affectent le comportement des pièces brutes lors de l'opération suivante.
Intégration avec les opérations de nivellement et en aval
Le nivellement n’est pas une note secondaire sur une ligne de découpe multi-coupes. Si les bandes transportent un ensemble de bobines ou une onde de bord dans la cisaille, la longueur coupée peut être correcte alors que l'ébauche échoue toujours en aval. Le niveleur doit être dimensionné pour toute la largeur de la bande et pour la plage la plus fine à la plus épaisse que vous envisagez d'utiliser, avec suffisamment de support de rouleau et d'ajustement pour gérer les matériaux que vous achetez réellement.
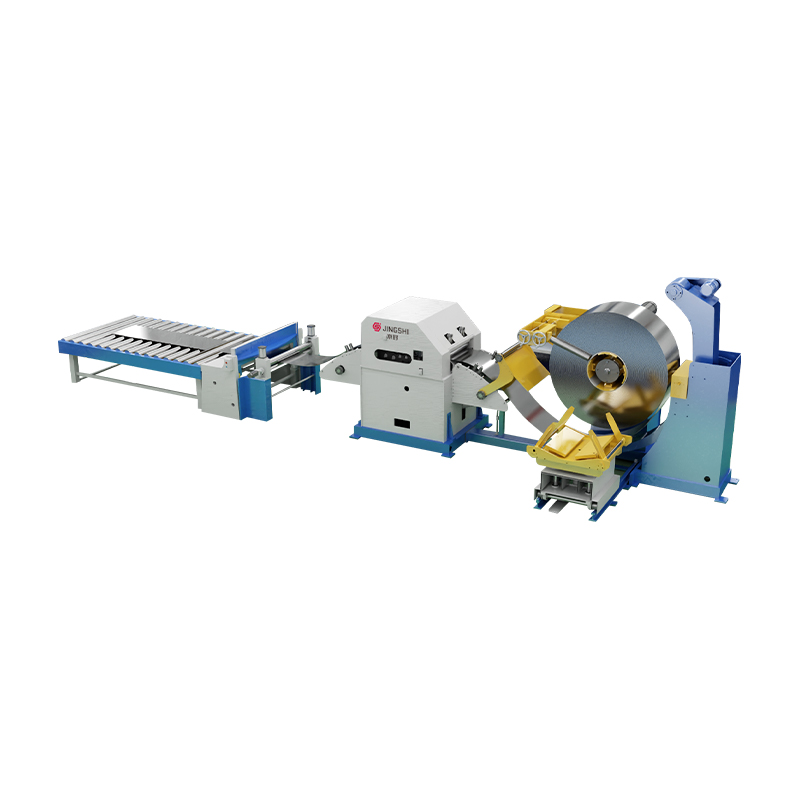
Pour une configuration conventionnelle dérouleur-redresseur-alimentateur, notre ligne CTL de haute précision est une référence utile lorsque le travail nécessite une alimentation précise et une production de coupe à longueur plutôt que de refendage multi-bandes.
 Ligne de coupe à longueur d'alimentation de redresseur de dérouleur de haute précision Pour les configurations conventionnelles alimentées en bobines nécessitant une alimentation et un cisaillement précis, cette ligne intégrée combine le déroulement, le nivellement, l'alimentation servo et la production de coupe à longueur. Voir le produit →
Lorsque la ligne de découpe alimente une cellule laser au lieu d’une cisaille mécanique, la fenêtre de processus change. La qualité des bords, la planéité et le positionnement de la feuille deviennent encore plus importants car il n'existe aucun outil de presse pour absorber les petites variations. Si vous hésitez encore entre le découpage par cisaillement et la découpe laser, ce guide pour découpe laser alimentée par bobine parcourt le processus et les compromis.
Pour le découpage laser alimenté en bobines, notre ligne de déroulement, de nivellement et de découpage laser montre comment le nivellement et la découpe peuvent être intégrés sans cisaille mécanique.
 Ligne de décoilage, de nivellement et de suppression laser Pour le découpage laser alimenté en bobines sans cisaille mécanique, cette ligne intègre le déroulement, le nivellement, l'alimentation servo, la découpe laser et l'empilage automatique pour une production de flans flexible. Voir le produit →
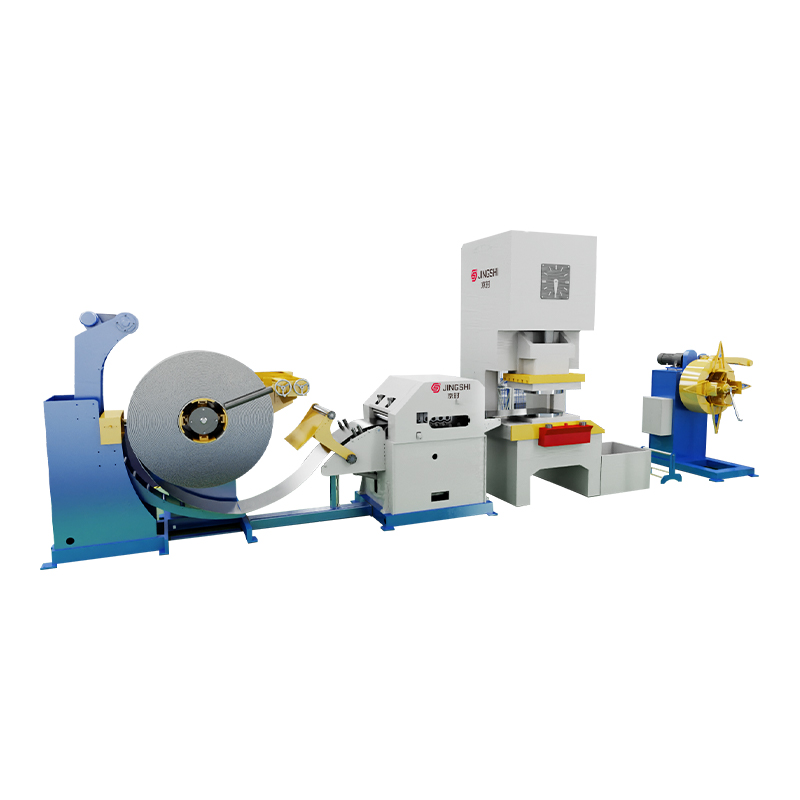
Si l'étape suivante est l'estampage, la ligne doit fournir à la presse une position de bande et une longueur d'alimentation constantes. Une ligne de poinçonnage dérouleur-redresseur-alimentateur à grande vitesse avec un système d'alimentation servo 3-en-1 est un moyen de connecter la manipulation, le nivellement et l'alimentation de la presse dans une configuration compacte.
 Ligne de poinçonnage d'alimentation de redresseur de dérouleur 3 en 1 à grande vitesse Pour relier la manipulation des bobines, le nivellement et l'alimentation de la presse dans une configuration d'estampage compacte, cette ligne servo 3 en 1 prend en charge le poinçonnage continu avec une longueur d'alimentation précise. Voir le produit →
Un mot pratique sur la mise en page et le support
Une ligne de découpe multi-coupes est un système et non une liste de machines. Les meilleurs résultats sont obtenus lorsque les étapes de bobine, de refendage, de nivellement, d'alimentation, de coupe et d'empilage sont conçues comme un seul processus et lorsque les opérateurs disposent de suffisamment d'espace pour enfiler, inspecter, changer les couteaux et retirer les déchets en toute sécurité. C’est là que l’expérience sur le terrain compte autant que les spécifications de l’équipement.
Si vous envisagez une nouvelle ligne ou remplacez un ancien processus de coupe à longueur, commencez par la gamme de matériaux, les tailles de flans et l'opération en aval. Ensuite, mesurez la ligne autour de cette réalité. Une ligne de découpe multi-coupes bien adaptée peut transformer une bobine en flans finis avec moins d'étapes de manipulation et une planéité plus constante, mais uniquement lorsque la plage de largeur, la qualité de nivellement et la routine de changement sont adaptées au travail.